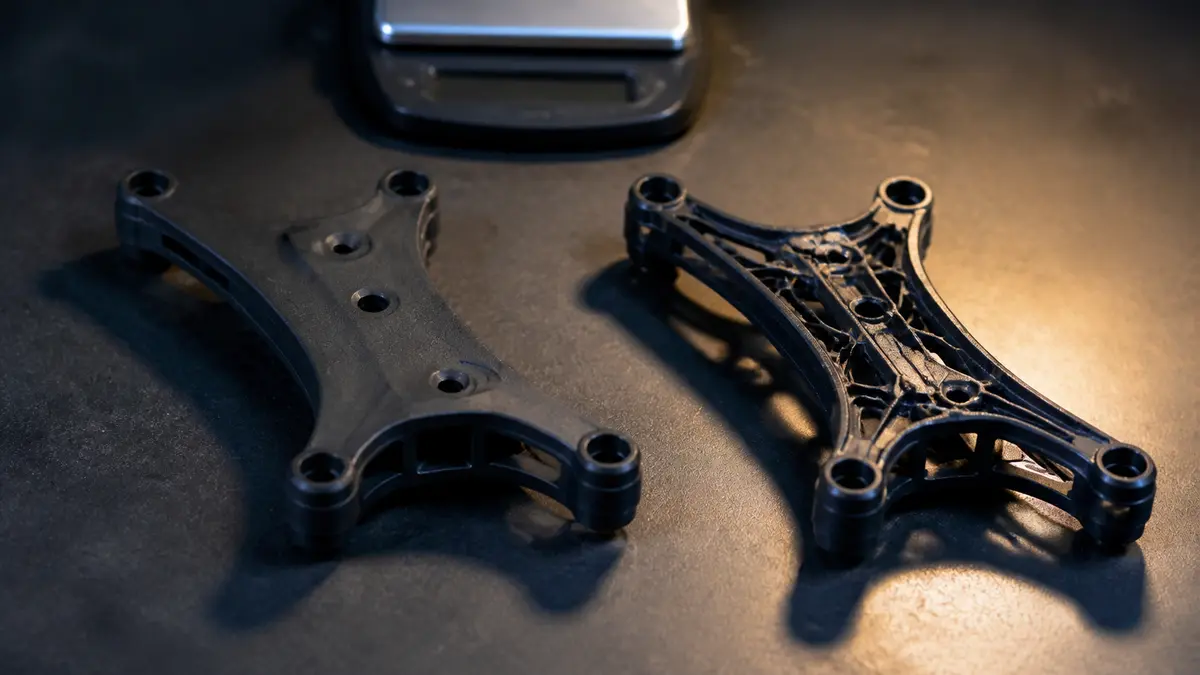
Hmotnost se z dílu neubírá snížením výplně, ale změnou geometrie. Nejdřív se určí, kudy dílem prochází síla; materiál mimo tuhle dráhu jde pryč, materiál v ní zůstane a spíš se přeuspořádá do žeber a skořepiny. Výplň a materiál jsou až poslední dvě páky — a u rotujících a letově kritických dílů se neodlehčuje vůbec.
Odlehčení začíná otázkou, co díl vlastně drží
Nejčastější chyba při odlehčování je, že se sáhne na nastavení tisku dřív než na konstrukci. Sníží se hustota výplně, díl je lehčí — a pak se rozlomí na stejném místě jako předtím, jen o něco dřív. Důvod je prostý: nosnost drží stěny a geometrie, ne to, co je uvnitř.
Než se čehokoli dotkneme, potřebujeme vědět tři věci: kam se díl montuje, jaké síly na něj působí a co se stane, když povolí. Držák kamery, rameno nesoucí motor a kryt elektroniky jsou tři jiné úlohy, i když se tisknou na stejném stroji ze stejné cívky: u prvního rozhoduje tuhost proti kroucení a chování při vibracích, u druhého únava a tah, u třetího prakticky jen to, aby držel tvar a neroztavil se od elektroniky.
Odlehčení je zároveň jedna z mála úprav, která umí snížit cenu výroby, ne ji zvednout. Méně materiálu znamená kratší tisk. Když se při té příležitosti spojí tři šroubované díly do jednoho, ubude spojovací materiál i montážní čas. A u malých sérií se často ukáže, že obráběný hliníkový držák jde nahradit tištěným dílem se stejnou funkcí, který se vyrobí bez upínacích přípravků. To je součást toho, co nabízíme na stránce zakázkových dílů — ne „tisk podle dodaného souboru”, ale návrh, který vyjde levněji a lehčeji než ten původní.
Topologie: nechte materiál tam, kudy jde síla
Topologická optimalizace je výpočet, který v zadaném prostoru hledá tvar s minimální hmotností při požadovaných pevnostních vlastnostech. Software dostane obálku, do které se díl vejde, místa uchycení, zatížení a zakázané zóny — a iterativně odebírá materiál odtud, kde mechanicky není potřeba. Výsledek vypadá organicky, protože se blíží tomu, jak řeší nosné konstrukce příroda: hmota zůstane v dráze síly, jinde zmizí.
Pro dronové díly z toho plyne několik praktických věcí:
- Bez zatížení není co optimalizovat. Když nevíme, jak těžký je payload, kudy se přenáší jeho hmotnost a co se s dílem děje při přistání, algoritmus nemá vstup. Proto se v poptávce ptáme na hmotnost a rozměry nákladu, uchycení a prostředí — je to zadání výpočtu.
- Počítá se víc zatěžovacích stavů najednou. Díl optimalizovaný jen na let bývá překvapivě slabý na tvrdší dosednutí, na tah kabelu nebo na to, že se za něj někdo chytí při přenášení.
- Výstup optimalizace není hotový díl. Surová geometrie se musí zrekonstruovat do vyrobitelného tvaru, ověřit kontrolním výpočtem a nakonec fyzicky vyzkoušet — tenhle sled kroků, včetně volby orientace tisku a případného doobrobení, popisují i české zdroje k topologické optimalizaci.
- U malého dílu se nemusí vyplatit. Když ho stejně omezí minimální tloušťky stěn a montážní rozhraní, vyhraje jednoduchá geometrie, která se rychleji navrhne i vyrobí.
U dronu navíc odlehčení nikdy není jen o gramech. Posunuté těžiště umí zhoršit chování stroje víc, než pomůže ubraná hmotnost, a příliš poddajný díl začne rezonovat s pohonem. Proto se u sestav, kde tohle hrozí, řeší odlehčení jako vývojová úloha se zkušebním kusem, ne jako jednorázová úprava modelu — o tom je stránka vývoje UAV.
Žebrování: tuhost roste s výškou průřezu, ne s množstvím materiálu
Nejužitečnější pravidlo celého článku je geometrické. Tuhost v ohybu roste se třetí mocninou výšky průřezu, ale jen lineárně s jeho šířkou. Přeloženo do dílenské řeči: tenká stěna vyztužená žebrem je při stejné hmotnosti výrazně tužší než rovná stěna, do které se materiál přidal na tloušťku. Ze stejného důvodu je nosník ve tvaru I lehčí než plný hranol o stejné tuhosti.
Z toho plyne postup, který používáme skoro u každého odlehčení:
- Ztenčit stěnu na rozumné minimum dané technologií a materiálem. ČVUT pro plastové FDM díly uvádí jako orientační minimum zhruba 1,5 mm ve vodorovném a 1 mm ve svislém směru a doporučuje tloušťku alespoň na čtyřnásobku výšky vrstvy; naše konkrétní minima závisí na technologii a materiálu dané zakázky.
- Vrátit tuhost žebry v místech ohybu — a orientovat je podle směru zatížení. Na kroucení pomáhají křížová nebo diagonální žebra, na prostý ohyb podélná.
- Zaoblit kořeny žeber. Ostrý přechod je koncentrátor napětí a u tištěného dílu bývá přesně tím místem, kde se poruší mezivrstvý spoj. Zaoblení žeber doporučuje i zmíněný přehled technologičnosti konstrukce.
- Ohlídat vyrobitelnost. Vysoké tenké žebro se špatně tiskne, převisy pod zhruba 30° od podložky snižují kvalitu nebo tisk rovnou položí a každá podpěra navíc prodraží díl a zhorší povrch v místě odlomení.
U odlehčovacích kapes platí, že jedna velká zaoblená kapsa mimo dráhu síly je lepší než plocha poděrovaná drobnými otvory — děrování ubere málo hmotnosti a vyrobí spoustu míst, kde může začít trhlina.
Výplň: přidejte stěnu, ne procenta
Až teď má smysl řešit nastavení. A první zjištění bývá překvapivé: pevnost tištěného dílu určuje hlavně počet obvodových stěn, ne hustota výplně. Přesně tak to popisuje i dokumentace výrobce tiskáren — pevnost modelu je dána především počtem perimetrů, běžné díly si vystačí s hustotou výplně v řádu jednotek až nižších desítek procent a jít výš než někam k třetině objemu je málokdy potřeba.
Praktický důsledek: když je díl málo tuhý, patří další materiál do obvodu, ne do jádra. Výplň má jinou roli — drží stěny, aby se nevyboulily, přenáší tlak a spojuje horní a spodní plochu. Nenahradí nosnou geometrii.
Vzor výplně se pak volí podle toho, odkud čekáme zatížení: gyroid nemá rovné stěny a chová se podobně ve všech směrech, takže se hodí tam, kde směr zatížení dopředu neznáme; mřížka a kubická výplň se tisknou rychleji a stačí na kryty a nenosné díly; u objemných dílů, kde nosnost dělají stěny, je legitimní volbou i skořepina bez výplně.
U práškových technologií (SLS, MJF) se výplň neřeší ve sliceru, ale rovnou v CAD — mřížkové jádro se skutečnou skořepinou kolem. Platí tam ale tvrdá výrobní podmínka: v dutinách nesmí zůstat nespečený prášek, takže se do dílu musí navrhnout výsypné otvory.
Poslední páka nastavení je orientace tisku. FDM díl je z podstaty anizotropní — ve směru stavby, tedy v ose Z, je náchylnější k poškození než v rovině vrstev. Odlehčený díl položený „nastojato” proto může být slabší než tlustší díl otočený o devadesát stupňů. Orientace je součást návrhu, ne detail výroby.
Materiálová volba: hustota je jen jedno číslo ze tří
Lehčí materiál automaticky neznamená lehčí díl. Když má materiál nižší tuhost, konstruktér musí přidat průřez a výsledná sestava vyjde stejně těžká nebo těžší. Rozhodují vždy nejméně tři vlastnosti současně — hustota, tuhost a houževnatost — a k tomu prostředí, ve kterém má díl žít.
Hrubá orientace podle role dílu:
- Konstrukční a rámové díly, držáky: polyamidy. Nylon 12 z práškového tisku bývá popisován jako vhodný pro rámové konstrukce a držáky, protože kombinuje houževnatost a nízkou hmotnost. Polyamid plněný uhlíkovými vlákny je tužší, ale křehčí a citlivější na vlhkost.
- Tlumicí a obětní díly: TPU. Tam, kde má díl pružit nebo se raději zdeformovat než zlomit, je pružnost funkce, ne kompromis.
- Kryty a nenosné prvky: PETG, ASA. Venku hraje roli UV stabilita; u dílů blízko regulátorů a vysílače je limitem teplota, ne pevnost.
- Někdy nevyhraje tisk vůbec. Na dlouhé nosníky bývá lepší karbonová trubka nebo obrobený profil s tištěnými spojkami. Neslibujeme, že se každý díl vyrobí tiskem — slibujeme, že vybereme technologii podle úlohy.
Za pozornost stojí posun u práškových technologií: poskytovatel MJF ji popisuje jako cestu ke komplexním, topologicky optimalizovaným geometriím, které snižují hmotnost dílů bez negativního dopadu na jejich mechanické vlastnosti. Je to příklad směru, kterým se odlehčování ubírá — ne důkaz o vlastnostech vašeho dílu.
A hlavně: materiálový list popisuje surovinu, ne hotový díl. Tabulková pevnost platí pro zkušební těleso, ne pro vaši geometrii, vaši orientaci vrstev a vaše šroubové spoje.
Kde neodlehčovat
Tahle část je stejně důležitá jako všechny předchozí dohromady.
- Vrtule a rotující díly. Neodlehčujeme je a ani je nevyrábíme. Vysoké otáčky a nároky na přesné vyvážení jsou důvod, proč se i v odborných textech o tisku dronových dílů doporučuje zůstat u komerčně vyráběných vrtulí.
- Letově kritické nosné části. Ramena, uchycení motorů, závěsy pohonu a prvky řízení bez výpočtu a doložené zkoušky nepřijímáme. Není to opatrnost navíc, je to hranice, za kterou se z odlehčení stává hazard.
- Šroubové spoje a závitové vložky. Materiál kolem vložky a pod hlavou šroubu je to poslední, kde se ubírá. Odlehčená stěna kolem vložky se vytrhne dřív, než se cokoli ohne.
- Uchycení baterie a payloadu. Cena selhání tady není poškozený díl, ale padající předmět.
- Místa, která odvádějí teplo. U regulátorů, vysílače obrazu a napájení může ubraný materiál znamenat i ubraný odvod tepla. Odlehčený kryt, který dusí elektroniku, je horší než těžší původní.
- Odolnost proti nárazu při přistání. Podvozek a spodní kryty potřebují spíš schopnost se zdeformovat a vrátit než maximální tuhost.
A jedna provozní poznámka: hmotnost dílu se počítá do vzletové hmotnosti celého stroje. Změnou hmotnosti se mění vstupy pro posouzení provozu — kategorie provozu ale závisí na místě, scénáři a dalších podmínkách, ne na jednom čísle na váze. Pravidla provozu bezpilotních systémů řeší evropská úprava a informace ÚCL a EASA; my dodáváme díl a jeho skutečnou zváženou hmotnost, posouzení provozu zůstává na provozovateli.
Jak k odlehčení přistupujeme v praxi
Postup je pokaždé stejný a je záměrně nudný: zadání a podklady → posouzení, co díl nese → návrh jedné až dvou variant geometrie → zkušební kus → vážení a zkouška → sériový díl. U úpravy stávajícího dronu k tomu patří ještě kontrola, že se nezměnilo něco, co jsme neměli v zadání — poloha těžiště, vedení kabelů nebo přístup ke konektorům.
Co od nás nikdy nedostanete předem, je slib v gramech nebo procentech. Dokud díl nezvážíme a nevyzkoušíme, nemáme takové číslo čím podložit. Co dostanete, je popis toho, kde se hmotnost v konstrukci schovává, kde se dá ubrat levně a kterých míst se nedotkneme.
Máte konkrétní díl, který je podle vás zbytečně těžký? Pošlete jeho fotografie nebo model, napište, co nese a kam se montuje, a požádejte o návrh odlehčení. Ozveme se s tím, co je u toho dílu reálné a co ne.
Zdroje
- 3Dees — Lehčí drony, vyšší výkon: jak technologie MJF mění konstrukci UAV: https://www.3dees.cz/blog/lehci-drony-vyssi-vykon-jak-technologie-mjf-meni-konstrukci-uav
- ČVUT, Fakulta strojní — Technologičnost konstrukce při 3D tisku plastových dílů: https://fs.cvut.cz/ostatni/sekce-3dtisk/3dtisk/moznosti-3dtisk/technologicnost-konstrukce-3dtisk/technologicnost-konstrukce-pri-3d-tisku-plastovych-dilu-3dtisk/
- Prusa Knowledge Base — Infill (pevnost je dána především počtem perimetrů): https://help.prusa3d.com/article/infill_42
- 3D-tisk.cz — Jak se provádí topologická optimalizace dílu: https://www.3d-tisk.cz/jak-se-provadi-topologicka-optimalizace-dilu-od-navrhu-pres-3d-tisk-po-cnc-obrobeni/
- ADMASYS — Jak na 3D tisk dronů (vrtule, Nylon 12): https://admasys.cz/jak-na-3d-tisk-dronu-sla-sla/
- Prováděcí nařízení (EU) 2019/947, konsolidované znění: https://eur-lex.europa.eu/eli/reg_impl/2019/947/2025-05-01/eng
- Úřad pro civilní letectví — bezpilotní letadla: https://www.caa.cz/provoz/bezpilotni-letadla/