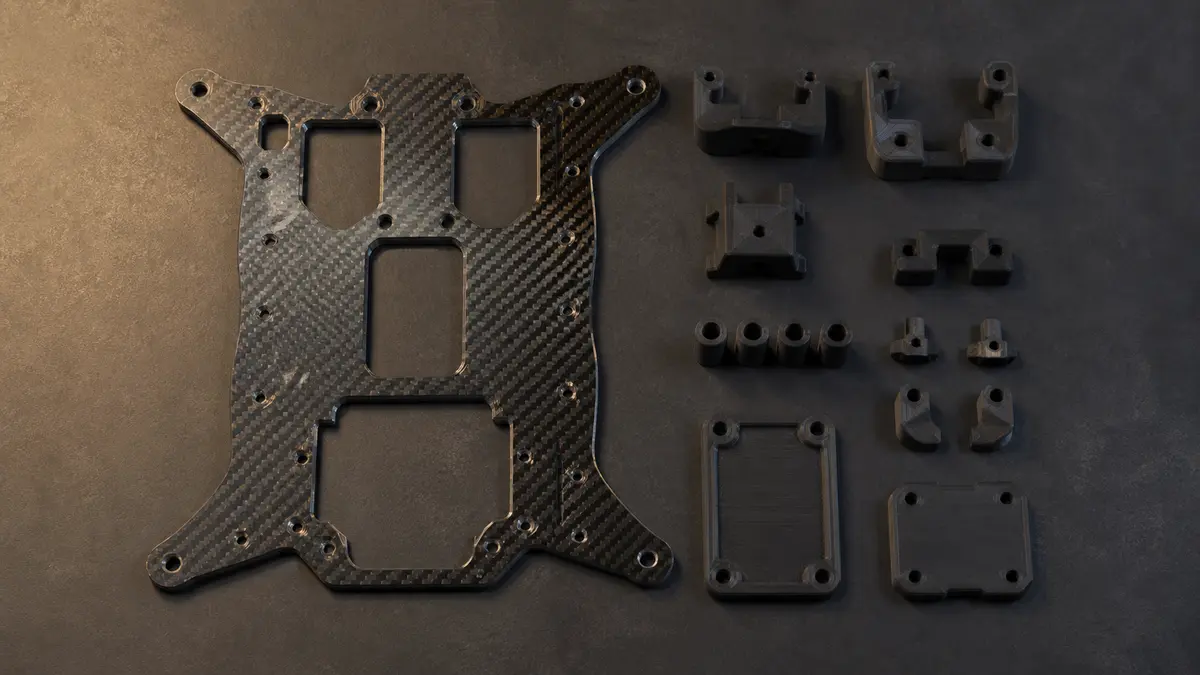
tiskne se to, co má tvar na míru a nízké zatížení — držáky, krytky, kapotáže, vedení kabeláže. Frézuje nebo řeže se to, co má být tenké, tuhé a rozměrově stabilní — typicky karbonové desky rámu a spojovací prvky z kovu. Cenu ale nerozhoduje jen tahle volba: mnohem víc s ní hýbe geometrie, počet kusů, tolerance a počet dílů v sestavě. Levně vychází díl, který nahradí tři jiné a vejde se na desku bez podpor. A pozor na past: rozhoduje cena hotové funkce, ne cena za gram.
Otázka „vyjde to levněji tiskem, nebo frézou?” má v sobě skrytý předpoklad — že cena dílu je vlastnost technologie. Není. U zakázkového dílu tvoří cenu práce před první vrstvou a po ní: zadání, CAD, volba materiálu, prototyp, kontrola rozměrů, montáž a dokumentace. Materiál a čas stroje jsou z toho jen jedna část, u malých dílů často ta menší.
Co u dronového dílu rozhoduje dřív než technologie
Na dronu jsou proti běžnému strojírenskému dílu dvě věci navíc: každý gram někdo nese a celý stroj se pořád třese. Z toho plyne pořadí otázek, které padnou dřív než slovo tiskárna.
- Kolik ten díl smí vážit? Hmotnost mění těžiště a tím chování celého stroje. Těžký díl vyrobený levně je pořád drahý, protože si vybere daň jinde.
- Jak moc musí být tuhý? Rozdíl mezi „nesmí se ohnout o desetinu milimetru” a „nesmí upadnout” je rozdíl mezi karbonem a plastem, tedy rozdíl v technologii i v ceně.
- Jaké zatížení nese a co se stane, když povolí? Nosný a letově kritický díl se nekonstruuje na cenu, ale na jistotu.
- Kolik kusů a jak přesně stejných? Jeden prototyp a padesát kusů do série jsou dvě různé úlohy, i když má díl stejný tvar.
- Kde díl žije? Teplo u regulátorů, UV na střeše, vlhko, prach. Materiál, který jinak stačí, tady zdraží tím, že ho budete měnit každou sezonu.
Z těch odpovědí často vyjde, že jeden díl se má vyrobit jednou technologií a ten vedle jinou. To je normální stav, ne kompromis.
Karbonové desky se frézují a řežou, netisknou
U rámů a nosných desek je odpověď skoro vždycky stejná a s tiskem nemá nic společného. Tenká, tuhá a rozměrově stabilní deska se vyřeže nebo vyfrézuje z hotového laminátu. Česká dílna 6SFULL, která tuhle službu dělá pro FPV rámy, popisuje běžný rozsah přesně: karbonové desky T300 3K v tloušťkách zhruba 2 až 6 mm a u standardní přesnosti tolerance ±0,07 mm u otvorů a ±0,09 mm u obrysu — hodnoty, na které se tištěný plastový díl bez dodatečného obrobení nedostane.
Cena takové zakázky stojí na trojici příprava dat + čas stroje + materiál podle plochy dílu. Z toho plynou dvě přímé páky: jednodušší obrys a méně vnitřních výřezů znamená kratší dráhu nástroje, a protože se na desce platí plocha, ne objem, udělá vnoření více dílů do jednoho plátu s cenou víc než hodina optimalizace tvaru.
A pak je tu postup, který se používá málo: ověřit tvar tiskem, teprve pak řezat karbon. Přesně takhle vznikaly rámy v případové studii Fillamentum s Rotoramou — nejdřív tištěná iterace z ABS, na které se ověřil tvar a osazení komponentami, a teprve ověřený rám se vyřezal z karbonu. Jedna zbytečně vyřezaná sada desek stojí víc než tři tištěné zkoušky.
Tištěné držáky a krytky: kde má tisk převahu
Tisk vyhrává tam, kde se tvar mění od zakázky k zakázce a zatížení je malé. Držák kamery přesně na váš rám a vaši optiku, krytka konektoru, kapotáž kolem netypické elektroniky, průchodka, příchytka kabelového svazku, obětní chránič, který má prasknout dřív než to, co chrání.
Ekonomicky je to vidět na přípravě zakázky. Srovnání technologií od 3dtisk.pro popisuje u CNC jako samostatnou jednorázovou položku programování dráhy, upínače a nástroje — a tu zaplatíte, i kdybyste chtěli jediný kus. Tentýž zdroj upozorňuje i na odpad: u složitých dílů může odpad z obrábění tvořit až 80 % původního objemu, takže u frézovaného hliníkového držáku platíte materiál, který skončí jako tříska. Tisk staví hmotu jen tam, kde má být.
Kdy PETG, kdy ASA, kdy PA-CF a kdy TPU rozebírá článek Materiál na díly dronu. Tady stačí jedno: materiál se vybírá podle práce, kterou má díl odvést, ne podle ceny za kilogram.
Konsolidace: úspora vzniká tam, kde díl zmizí
Tohle je páka, kterou zákazníci skoro nikdy nepoptají. Sestava, která se dnes skládá z frézované destičky, dvou distančních sloupků, plastového klipu a šesti šroubů, může být jeden tištěný díl.
Průvodce konsolidací dílů od Protolabs vyjmenovává, co se tím ušetří: eliminace montáže, a s ní práce, skladové položky, přípravky a místo na dílně. Ubývá i kontrola sestavy a zmizí příležitost k chybě při montáži. Příkladem uváděným v oboru je palivová tryska motoru LEAP od GE, kde se z dvaceti dílů stal jeden s výrazně nižší hmotností. Není to dronový příklad a nedá se přenášet na váš díl, ale ukazuje princip: úspora nevzniká na gramech, vzniká na počtu položek, spojů a operací. U dronů je každý spoj navíc místo, kde se přenášejí vibrace.
Konsolidace má i druhou stranu a Protolabs ji říká rovnou: tolerance sloučeného dílu jsou volnější než u jednotlivých obrobených kousků, redesign a ověření něco stojí a u velkých sérií se cena za kus přestane zlepšovat dřív než u jiných technologií. Je to tedy typicky výhra pro prototypy a malé série, ne univerzální recept.
Geometrie a podpory: šetří se nejdřív v CADu
Dva soubory se stejnou funkcí mohou mít výrazně jinou cenu za výrobu, aniž by se v nich změnil jediný rozměr, který zákazníka zajímá. Rozhoduje stavitelnost.
ČVUT ve svém přehledu technologičnosti konstrukce uvádí čísla, která to dělají hmatatelným: převis lze bez podpor vytisknout jen na velmi krátkou vzdálenost — řádově 1,6 až 1,8 mm — a stěny svírající s podložkou úhel menší než zhruba 30 ° kvalitu tisku zhoršují. A hlavně: podpory mohou tvořit až 90 % hmotnosti celého výtisku a prodlužují dobu tisku. Díl navržený „jak se to hezky kreslí” tak spotřebuje násobně víc materiálu a strojového času než tentýž díl otočený a doplněný o žebro.
Ze stejného zdroje plynou další drobnosti s velkým dopadem: pro nosné spoje se nedoporučují závity pod 6 mm a u menších otvorů se vyplatí buď závit vyříznout, nebo použít závitovou vložku. Vytištěný závit, který se po třetím utažení vytrhne, je drahá úspora. A protože tištěný díl je výrazně náchylnější k poškození při zatížení ve směru stavby, tedy v ose Z, rozhoduje orientace i o tom, jestli díl zvládne levnější materiál. Praktický důsledek: pošlete nám model dřív, než ho dokreslíte do detailu.
Kusovost: kolik kusů obrátí odpověď
Počet kusů je proměnná, která umí odpověď otočit úplně, i když se díl vůbec nezmění. Srovnání od 3dtisk.pro ho rozděluje do tří pásem: do zhruba sta kusů bývá tisk levnější a rychlejší, mezi stovkou a tisícem je šedá zóna, kde rozhoduje složitost dílu, a nad tisícem kusů obvykle vyhrává obrábění nebo vstřikování, protože se jednorázová příprava rozpustí. SystemOnline popisuje tutéž logiku u firmy, která zvažuje vlastní tiskárnu: rozhoduje návratnost, tedy počet dílů, na kterém se vstupní investice zaplatí.
Pro zakázkovou dronovou praxi z toho plyne pravidlo. Jeden až pár kusů: tisk, i u dílů, které by v sérii vypadaly jinak. Desítky kusů: většinou pořád tisk, ale vyplatí se projít návrh a ubrat operace po tisku — vložky, doobrobení, lepení. Stovky kusů: má smysl návrh přepracovat pod jinou technologii, protože úspora na kusu už zaplatí konstrukční práci.
Tolerance: přesnost patří jen tam, kde ji díl potřebuje
Tolerance je častým místem, kde se cena zvedne bez užitku. Úzká tolerance napsaná plošně „pro jistotu” se platí na každé ploše — u obrábění delším strojním časem, u tisku dodatečnou operací. Přitom u typického držáku rozhoduje jedna rovina dosedu a rozteč dvou otvorů; zbytek dílu může být volný. Tam, kde přesnost opravdu potřeba je, se u tištěného dílu počítá s přídavkem a plocha se doobrobí — a dělá se zkušební kus, protože jeden ověřený vzorek je levnější než série, která nesedne.
Rozhodovací tabulka
| Díl / situace | Levnější cesta | Proč a čím se dá ještě ubrat |
|---|---|---|
| Držák kamery, senzoru, antény na míru | Tisk | Tvar je pokaždé jiný, zatížení malé. Úspora: konsolidace s krytkou, orientace bez podpor. |
| Krytka, kapotáž, průchodka, příchytka | Tisk | Nenosný díl, cena je hlavně příprava dat. Úspora: sloučit více kusů do jednoho tisku. |
| Deska rámu, nosná plotna, výztuha | Řezání či frézování z karbonové desky | Tenký, tuhý, rozměrově stabilní díl. Úspora: jednodušší obrys, vnoření dílů do jednoho plátu. |
| Prototyp rámu před sériovou výrobou | Tisk, potom karbon | Ověření tvaru a osazení dřív, než se řeže drahý materiál. |
| Kovový spojovací prvek, uložení s přesným pasováním | Obrábění | Tisk se na tyhle tolerance bez doobrobení nedostane. Úspora: přesnost jen na funkční ploše. |
| Sestava z několika destiček, sloupků a klipů | Tisk jako jeden díl | Ubývá montáž, spojovací materiál, skladové položky i kontrola. |
| Díl v horkém místě nebo trvale venku | Podle prostředí, ne podle ceny | Levný materiál na špatném místě se zaplatí druhou výrobou. |
| Jeden až deset kusů | Tisk | Jednorázová příprava obrábění se nemá do čeho rozpustit. |
| Stovky kusů stejného dílu | Přepracovat návrh pod jinou technologii | Úspora na kusu zaplatí konstrukční práci. |
| Vysoce zatížené rameno, uchycení motoru, části řízení | Ani jedno bez výpočtu a testu | Tady se nešetří. Viz níže. |
Tabulka je rozcestník, ne verdikt — u konkrétního dílu se dvě řádky často potkají. Přesně tohle posouzení děláme u zakázkových dílů jako součást nabídky, a u složitějších sestav z něj rovnou vzniká zadání pro vývoj UAV.
Kde zlevňovat nebudeme
Jedna hranice se neposouvá. Vysoce zatížená ramena, uchycení motorů pod plným tahem, části řízení a vrtule jsou díly, u kterých buď existuje návrh, materiálová specifikace a ověření, nebo neexistuje zakázka. Nenabízíme je vyrobit „levněji” a nebudeme u nich navrhovat úspory z geometrie — u rotujícího nebo nosného dílu se chyba neprojeví jako vůle, ale jako ztráta kontroly nad strojem.
Stejně tak neslibujeme, že úspora na jednom dílu nezmění nic jinde. Každý vyměněný díl mění hmotnost a těžiště, a tím i chování stroje a jeho provozní zařazení; pravidla provozu řeší ÚCL a EASA a jejich výklad na sebe nebereme. Říct dopředu umíme to, jak se změna projeví na hmotnosti a na tuhosti.
Pět pák, které fungují nejčastěji
- Sloučit díly. Tři kusy a šest šroubů místo jednoho výtisku je ta dražší varianta.
- Otočit díl a zbavit se podpor. Levná změna v CADu, okamžitý dopad na materiál i čas.
- Zvolit technologii podle role dílu, ne podle dílny. Karbon na tuhost, tisk na tvar.
- Ověřit tvar levně, teprve pak vyrábět draze. Prototyp z plastu před řezáním karbonu.
- Uvolnit tolerance mimo funkční plochy a sdružit kusy do jedné výroby.
Co s tím dál
Máte díl, který se vyrábí dráž, než se vám zdá rozumné? Pošlete nám ho k posouzení — model (STL, STEP, 3MF), nebo když model nemáte, fotografie z více úhlů s měřítkem, k tomu model dronu, počet kusů a termín. Projdeme geometrii, technologii, tolerance a počet dílů v sestavě a napíšeme vám konkrétně, kde jde ubrat a kde ne — včetně případu, kdy je věcná odpověď „tenhle díl už levněji nejde”.
Pošlete nám díl nebo model k posouzení — napište, co potřebujete, a probereme, kde se dá výroba zlevnit.
Zdroje
- 3dtisk.pro: CNC obrábění vs. 3D tisk — srovnání technologií — https://3dtisk.pro/pro-zakazniky/cnc-obrabeni-vs-3d-tisk-srovnani-technologii/
- SystemOnline: Kdy se vám vyplatí 3D tisk? — https://www.systemonline.cz/cad-cam-cae-plm-3d-tisk/kdy-se-vam-vyplati-3d-tisk.htm
- Protolabs: Guide to Part Consolidation for Additive Manufacturing — https://www.protolabs.com/resources/guides-and-trend-reports/combining-part-assemblies-with-additive-manufacturing/
- ČVUT, Fakulta strojní: Technologičnost konstrukce při 3D tisku plastových dílů — https://fs.cvut.cz/ostatni/sekce-3dtisk/3dtisk/moznosti-3dtisk/technologicnost-konstrukce-3dtisk/technologicnost-konstrukce-pri-3d-tisku-plastovych-dilu-3dtisk/
- Fillamentum: 3D tisk součástek dronu za pomoci Flexfill TPU a ABS Extrafill (případová studie s Rotoramou) — https://fillamentum.cz/vzdelavani/pripadove-studie/3d-tisk-soucastek-dronu-za-pomoci-flexfill-tpu-a-abs-extrafill/
- 6SFULL: Frézování karbonu — https://www.6sfull.cz/frezovani-karbonu/