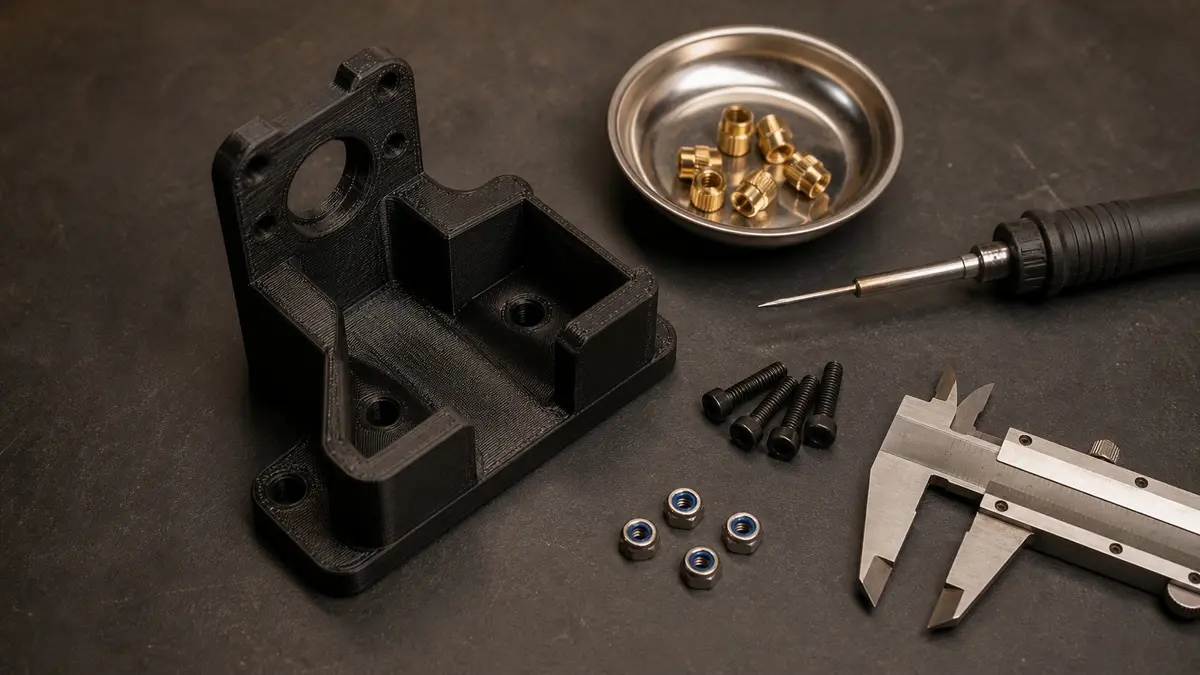
Do tištěného dílu, který se bude opakovaně rozebírat nebo sedí na stroji plném vibrací, patří kovová závitová vložka zatavená do plastu. Samořezný šroub přímo do plastu obstojí tam, kde se spoj sešroubuje jednou a už se na něj nesahá. A kde se dá díl provrtat skrz, je na místě průchozí šroub s maticí — zatížení pak nese kov, ne plast. Vůle se přitom neopisuje z tabulky: rozdíl mezi otvorem v CADu a otvorem v hotovém dílu závisí na materiálu, geometrii, orientaci vrstev i na konkrétní tiskárně. Proto se u nás každý pasovaný rozměr ověřuje zkušebním kusem, ne odhadem.
Proč se šroubový spoj na dronu chová jinak než na krabičce
Držák z tiskárny obvykle nezklame proto, že by se zlomil. Zklame v místě, kde je do plastu zavrtaný šroub. Na dronu se sejde několik věcí naráz: vibrace z motorů, které jedou pořád, teplotní cykly kolem regulátorů a baterie a hlavně rozebírání — kamera se rovná, senzor překládá, kryt sundává kvůli kabelu. Každé sešroubování ubere z plastového závitu kus materiálu a někde v pořadí pátý až desátý cyklus se závit protočí; výrobce vložek Prusa to shrnuje tak, že se šrouby při opakované montáži do plastu „více zaryjí a už tak dobře nedrží”.
Druhá polovina problému je vůle. Tam, kde má díl sedět na tělo dronu, obejmout objektiv nebo pustit skrz konektor, je rozdíl mezi modelem a hotovým kusem rozdílem mezi „padne” a „musí se to obrousit”.
Tři způsoby, jak dostat závit do tištěného dílu
Rozhoduje se podle toho, kolikrát se spoj rozebere, jak je zatížený a jestli je přístup ze dvou stran.
| Řešení | Kdy dává smysl | Co za to | Na co pozor |
|---|---|---|---|
| Zatavená závitová vložka (mosaz, heat-set) | Opakovaně rozebíraný spoj: kryty, držáky kamer a senzorů, desky elektroniky. | Kovový závit v plastu, vydrží desítky montáží. | Otvor musí být navržený na konkrétní typ vložky. Zatavení chce pájku a správnou teplotu. |
| Samořezný šroub do plastu | Spoj, který se sešroubuje jednou: vnitřní přepážky, jednorázové kryty. | Žádná součástka ani operace navíc. | Nesnáší opakovanou montáž, snadno se přetáhne. Nálitek musí být dimenzovaný, jinak praskne. |
| Průchozí šroub s maticí (samojistná nebo zalisovaná) | Nosnější spoje s přístupem z obou stran. | Tah nese kov proti kovu, plast je jen mezi tím. | Bez podložky se hlava zařezává do plastu a předpětí klesá. |
Čtvrtá varianta — tištěný závit přímo v dílu — je použitelná u velkých hrubých závitů (víčka, krytky), ne u M3 v konstrukčním spoji: profil se na vrstvách rozpadne.
Co na závitové vložce doopravdy rozhoduje
Vložky vypadají všechny stejně, ale nejsou. V testu dílny CNC Kitchen (vložky M3, PLA, 100 % výplň, vrstva 0,15 mm) vyšla síla při vytržení 181 kg u kvalitní vložky, 157 kg u běžné a 39 kg u levné vložky určené původně pro vstřikování; šroub přímo do plastu uvolnil 142 kg — ta nejhorší vložka je tedy horší než žádná. Dělá to vroubkování: levná varianta má rýhy jen svislé, což drží proti protočení, ale ne proti vytažení. Kvalitní vložka má rýhování ve dvou směrech, takže zatečený plast vytvoří zámek i v ose šroubu.
V odolnosti proti protočení je náskok ještě zřetelnější: ve stejném zdroji všechny tři typy vložek vydržely 3–4 Nm, než selhala hlava šroubu, zatímco plast se závitem vyrobeným samotným šroubem se protočil zhruba při 1 Nm. Podle téhož autora přitom už 1 Nm na šroubu M3 odpovídá předpětí přes 1500 N. Vložka tedy nezvyšuje jen pevnost — hlavně zvětšuje prostor, ve kterém se dá utahovat, aniž by se spoj zničil.
Návrh otvoru je vlastní disciplína. Vložka se nezasouvá do válcové díry stejného průměru: plast musí mít kam zatéct. Otvor bývá mírně kuželový, dole zhruba na vnitřním průměru vroubkování a nahoře širší kvůli navedení. Přesné rozměry patří výrobci konkrétní vložky, ne obecnému pravidlu. Zmíněný test to dokládá: aby otvor v hotovém dílu vyšel na 4,0 mm, musel být v CADu 4,1 mm — na jiné tiskárně a v jiném materiálu vyjde jiné číslo.
Zatavení má taky svůj režim. Prusa u svých mosazných vložek uvádí obecně použitelné pravidlo: hrot pájky se předehřeje na tiskovou teplotu použitého filamentu zvýšenou o 10–20 °C. Nižší teplota vložku nezasadí, vyšší materiál degraduje — u technických materiálů (PA, PA-CF, ASA) je to citlivější než u PLA. Co je z čeho vhodné vyrobit, rozebírá text o materiálech na díly dronu.
Samořezný šroub do plastu: kde končí jeho použitelnost
Samořez do plastu není nouzové řešení, je to standardní strojírenská technika — jen má svoje pravidla. Výrobce spojovacího materiálu EJOT v podkladech pro šrouby do termoplastů uvádí principy platné bez ohledu na to, jestli je díl vstřikovaný nebo tištěný: průměr otvoru kolem 0,8násobku průměru šroubu (u pevnějších a plněných materiálů až zhruba 0,88násobku), vnější průměr nálitku a hloubka zašroubování kolem dvojnásobku průměru šroubu a zahloubení na ústí otvoru, které podle výrobce snižuje napětí na hraně a je hlavní pojistkou proti prasknutí nálitku.
To poslední je u tištěných dílů zásadní: nálitek praská tam, kde se sejde napětí od rozpínajícího se závitu s hranou vrstvy.
Průchozí šroub a matice: když je na to v dílu místo
Když jde díl provrtat skrz, obvykle není důvod závit v plastu vůbec vyrábět. Měření na dílech z PETG (100 % výplň, čtyři obvodové stěny, šroub M3) dopadlo ve zmíněné dílně takto: šroub přímo do plastu 118 kg, zatavená vložka 119 kg, spirálová vložka 120 kg, matice v kapse zespodu 166 kg a matice v boční kapse 86 kg. Nejvýš tedy skončila obyčejná matice opřená o plochu dílu, nejníž matice v boční drážce, kterou zatížení vytrhlo skrz slabou stěnu.
Z toho plyne konstrukční poučka: matice musí být opřená o plnou plochu ve směru tahu, ne o boční kapsu. A pod hlavu i pod matici patří podložka, jinak se kov zařízne do plastu a předpětí klesne. Pro velikost průchozího otvoru existuje normalizovaná řada — ISO 273 rozlišuje u M3 lícování jemné 3,2 mm, střední 3,4 mm a hrubé 3,6 mm. V tištěném dílu se ale musí připočíst, že otvory vycházejí zpravidla menší než v modelu; kdo řadu přenese do CADu doslova, obvykle zjistí, že šroub prochází ztuha nebo vůbec.
Vůle: proč otvor v CADu není otvor v hotovém dílu
Tady je potřeba být upřímný a nesnažit se čtenáři prodat tabulku, která platí všude. Neplatí. Odchylka mezi modelem a dílem je součtem vlivů, které se u každé kombinace tiskárny, materiálu a geometrie skládají jinak: smrštění při chladnutí (jiné u PETG, jiné u ASA, jiné u plněného nylonu), šířka stopy a geometrie trysky (díry mají sklon vycházet menší), orientace prvku, sčítání tolerancí v sestavě a u nylonu i nasákavost. Pracujeme proto s principy, ne s čísly:
- Lícované uložení se ověřuje zkušebním kusem. Vytiskne se malý blok s několika variantami vůle a vybere se ten, který sedí — je to rychlejší než přetisknout celý díl.
- Vůle se dává tam, kde je potřeba, a jen tam. Zbytečně předepsaná tolerance díl zdražuje.
- U kritických rozměrů se raději nechává materiál a díl se dorovná (vystružení, převrtání).
- Konektory, kabely a optika chtějí víc než šrouby. Průchodka s ohledem na poloměr ohybu a odlehčení tahu, otvor pro konektor tak, aby šel zasunout i vysunout, výřez u objektivu tak, aby se plast nedotýkal optiky. U kamer je tuhé sevření horší než uložení s tlumicí podložkou.
Orientace vrstev: kudy jde zatížení
Tištěný díl není izotropní. Podle podkladů Protolabs Network bývá pevnost v tahu v rovině XY zhruba čtyři až pětkrát vyšší než ve směru Z, protože spoj mezi vrstvami je slabší než materiál samotné vrstvy. Pro šroubové spoje z toho plyne: tah do vložky by neměl rozdělovat vrstvy — nálitek, který se odloupne jako celý plátek, nese zlomek toho, co nese nálitek namáhaný napříč vrstvami. Šroub a kolík ve střihu jsou podle stejného zdroje na tom lépe, když střih musí projít napříč tisíci vlákny, než když jen rozjede dvě vrstvy. A nálitek potřebuje kolem sebe plný materiál, ne řídkou výplň.
Vibrace: co spoj rozebere za vás
Uvolňování šroubů je na dronu reálný provozní jev, ne teorie. Řeší se předpětím (proto ta vložka — dovolí utáhnout), samojistnými maticemi, podložkami a rozumnou délkou zašroubování. Co není univerzální řešení, je zajišťovací lepidlo: anaerobní zajišťovače závitů se u termoplastů běžně nedoporučují, protože v napjatém plastu mohou vyvolat praskání pod napětím — kompatibilita s konkrétním materiálem se ověřuje, nepředpokládá.
Praktičtější cesta vede přes konstrukci: pružná podložka mezi tuhými díly, tlumicí prvek z TPU tam, kde se přenášejí kmity z rámu na kameru, a montážní postup s daným utahovacím momentem. Ten ale patří ke konkrétnímu spoji, materiálu a šroubu — nedá se opsat z článku a nevydáváme ho za obecnou hodnotu.
Když se šroub už vytrhl z plastu stroje — typicky v uložení motoru nebo v rameni po pádu — a stroj kvůli tomu nelétá, je to oprava, ne návrh nového spoje; rozsah popisuje stránka oprava dronu.
Kde je hranice, kterou nepřekračujeme
Šroubové spoje v tištěných dílech umíme navrhnout a vyrobit. Co ale nenabízíme bez výpočtu a doloženého testu, jsou letově kritické části — vrtule, vysoce zatížená ramena a prvky řízení; u takového dílu je jediným spolehlivým podkladem měření, ne katalogový list materiálu. Ze stejného důvodu tu nenajdete žádnou naši zaručenou vůli, toleranci ani moment: každé číslo výše je citované včetně podmínek, za kterých vzniklo, a pro váš díl se ověřuje znovu.
Checklist a co nám poslat
Než díl pošlete do výroby: Kolikrát se spoj rozebere? (víc než dvakrát → vložka.) Je přístup z druhé strany? (ano → průchozí šroub s maticí opřenou o plnou plochu.) Má nálitek dost materiálu a rádius v přechodu do stěny? Je otvor navržený podle podkladů výrobce vložky? Nerozděluje tah vrstvy?
K posouzení nám stačí málo: model nebo fotky dílu, jak často se bude rozebírat, čím je zatížený a kde v sestavě sedí (teplo, vibrace, venku/uvnitř). U úpravy stroje pomůže typ a model dronu — jak taková úprava probíhá, popisuje stránka úprava dronu; jak vzniká nový díl od fotky nebo rozbitého originálu, stránka zakázkové díly.
Pošlete nám díl nebo model a technicky ho posoudíme — kde má být vložka, kde stačí samořez, kudy vést šroub a co ověřit zkušebním kusem. Napište do poptávky. Cena podle zadání, nabídka zdarma; když z posouzení vyjde, že díl patří do obrobku nebo do karbonu, řekneme to rovnou.
Zdroje
- Prusa — závitové vložky (mosaz M2–M8; pájka předehřátá na tiskovou teplotu filamentu + 10–20 °C): https://www.prusa3d.com/cs/produkt/zavitove-vlozky/
- CNC Kitchen — test levných a kvalitních vložek (M3, PLA, 100 % výplň, vrstva 0,15 mm; vytržení 181 / 157 / 39 kg, šroub do plastu 142 kg; protočení 3–4 Nm proti ~1 Nm u plastového závitu): https://www.cnckitchen.com/blog/threaded-inserts-for-3d-prints-cheap-vs-expensive
- CNC Kitchen — vložky, spirálové vložky a zalisované matice (M3, PETG, 100 % výplň, 4 stěny; 166 / 120 / 119 / 118 / 86 kg): https://www.cnckitchen.com/blog/helicoils-threaded-insets-and-embedded-nuts-in-3d-prints-strength-amp-strength-assessment
- EJOT — samořezné šrouby do termoplastů (otvor ~0,8× průměr šroubu, nálitek ~2×, zahloubení): https://www.ejot.de/medias/sys_master/Industry_Flyer/Industry_Flyer/h11/hc7/9331662782494/EJOT-DELTA-PT-Flyer-08.23-en.pdf
- ISO 273 — průchozí otvory (M3: 3,2 / 3,4 / 3,6 mm): https://engineeringhardware.com/fastener/clearance-hole-sizes/
- Protolabs Network — orientace a pevnost tisku (XY zhruba 4–5× nad směrem Z): https://www.hubs.com/knowledge-base/how-does-part-orientation-affect-3d-print/
- Adhesives & Sealants Industry — anaerobní zajišťovače závitů a termoplasty: https://www.adhesivesmag.com/articles/96391-can-we-use-anaerobic-threadlockers-for-screws-used-in-plastics
- Fillamentum — případová studie 3D tisku součástek dronu s výrobcem FPV dronů Rotorama (prototyp → ověření → finální technologie): https://fillamentum.cz/vzdelavani/pripadove-studie/3d-tisk-soucastek-dronu-za-pomoci-flexfill-tpu-a-abs-extrafill/